У каждого участника производственной цепочки свои ожидания от проекта печатной платы. Разработчик хочет, чтобы проект прошёл запуск с минимумом вопросов и доработок. Служба качества стремится к минимальному уровню брака. Монтажному производству важно, чтобы плата была оптимизирована под линию сборки и не снижала её производительность. Для компании в целом приоритетны стоимость и сроки поставки. Возможно ли удовлетворить все эти требования одновременно?
Да, если при проектировании следовать принципам DFM (Design for Manufacturing) — проектирования с учётом производства. Суть подхода проста: конструкторские решения реализуются с учётом особенностей технологических процессов и реальных возможностей производства.
Соблюдение принципов DFM позволяет получить надёжные печатные платы, соответствующие функциональным требованиям, поставленные в срок, с минимальным риском дефектов и по оптимальной стоимости.
В этой статье мы собрали базовые рекомендации и наиболее распространённые ошибки, которые встречаются в проектах. Их учёт на этапе разработки заметно сокращает время на согласование и запуск платы в производство.
Структура печатной платы
Структура слоёв (стек) описывает не только базовую конструкцию печатной платы, но и требования к свойствам диэлектриков и проводящих слоёв. Для большинства проектов расположение слоёв и характеристики материалов напрямую влияют на работоспособность платы.
Определите и сформируйте структуру платы в первую очередь.
- Задавайте конкретные толщины диэлектриков и меди только в тех случаях, когда это необходимо для функционирования платы. Жёсткие требования без объективной необходимости могут привести к тому, что нужного материала не окажется на складе или он не используется на производстве.
- При выборе толщины меди учитывайте: чем толще базовая медь, тем больше должны быть ширина проводников и зазоры.
- Финишная толщина меди отличается от базовой. На внутренних слоях она меньше за счёт подготовки поверхности при формировании топологии и перед прессованием, на внешних — больше за счёт дополнительной металлизации.
- Запросите у производства перечень используемых марок материалов, чтобы опираться на их спецификации при формировании стека.
- Не забывайте про допуск на толщину платы.
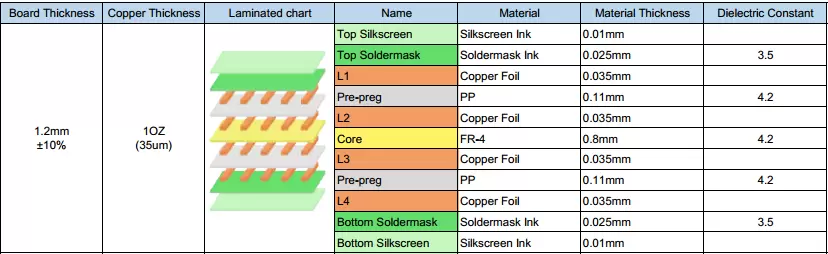
Пример структуры платы
Проводники и зазоры
Нередко в проекте заложены слишком малые значения: элементы топологии расположены чересчур близко друг к другу или имеют недостаточные размеры. В результате плату невозможно изготовить без доработки проекта.
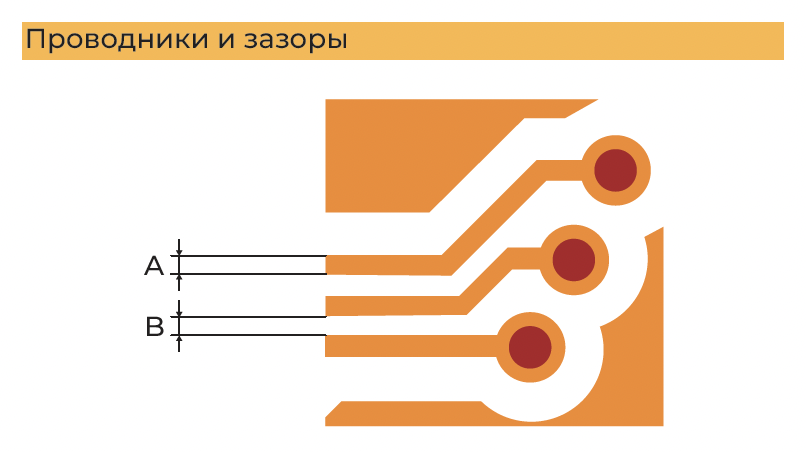
Параметр A — ширина проводника, параметр B — зазор
Задавайте минимальные значения ширины проводников и зазоров в соответствии с толщиной меди.
Для обеспечения технологичности необходимо контролировать следующие параметры:
- ширина проводников;
- зазор проводник — проводник;
- зазор проводник — контактная площадка;
- зазор проводник/контактная площадка — полигон;
- зазор контактная площадка — контактная площадка;
- расстояние от меди до края платы.
Современные САПР позволяют задать правила проектирования, и делать это рекомендуется в самом начале работы над проектом. По завершении трассировки обязательно выполните проверку правил проектирования (DRC).
Выбирайте значения исходя из функционального назначения платы. Например, закладывать предельные параметры в плату простой конструкции избыточно: это сужает выбор производства и увеличивает стоимость.
Технологические возможности производств различаются, поскольку каждое специализируется на определённых типах печатных плат. От этого зависят и состав оборудования, и применяемые технологии, и конечная стоимость. Как правило, возможности производства (а значит, и параметры плат) делят на три уровня: стандартные, улучшенные и предельные.
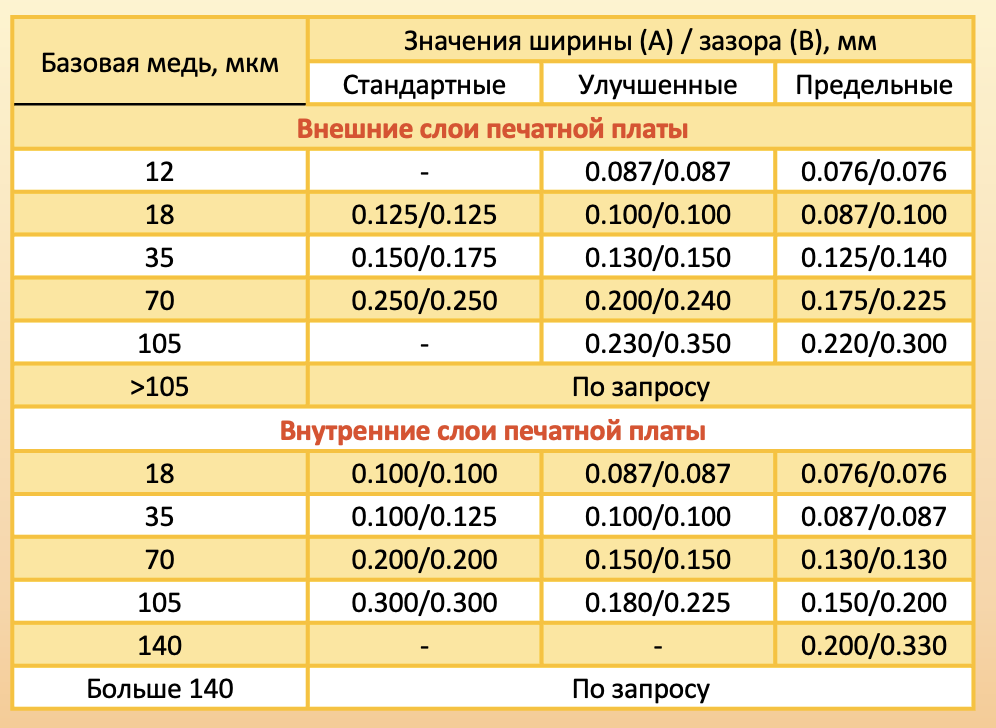
Параметры ширины проводника и зазора для разной толщины меди
Кислотные ловушки
Ещё одна распространённая ошибка — кислотные ловушки (acid traps). Из областей с острыми углами сложно полностью удалить травящий раствор. Его остатки могут привести к перетраву проводников и контактных площадок, обрыву цепей и в итоге к снижению надёжности и работоспособности платы.
Избегайте кислотных ловушек в топологии.
- Не допускайте острых углов при трассировке проводников и их подключении к контактным площадкам.
- Проверяйте готовый проект на наличие кислотных ловушек. Современные CAD- и CAM-системы выполняют такую проверку автоматически.
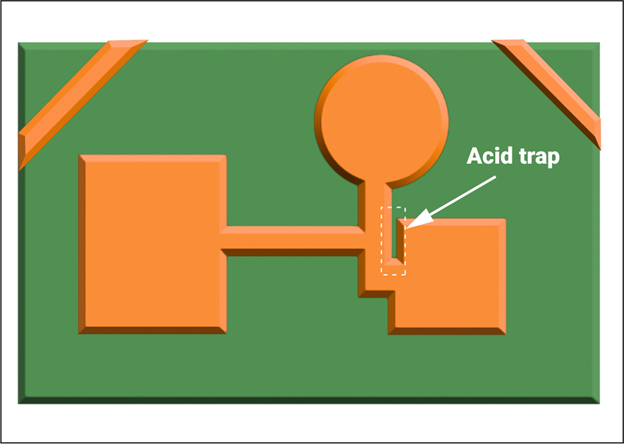
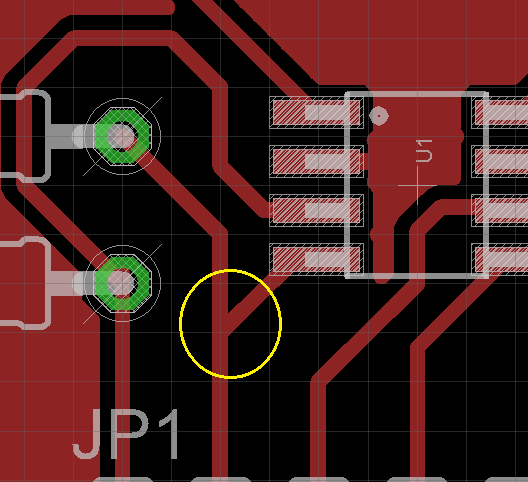
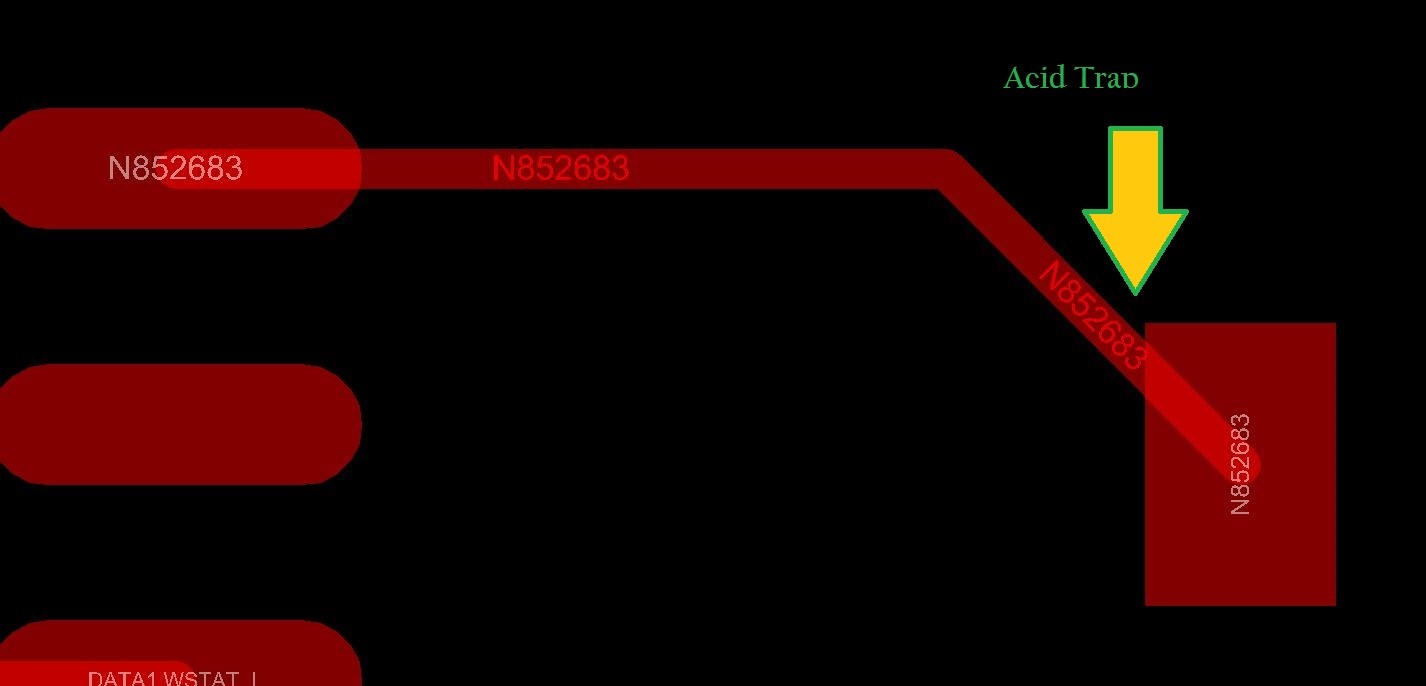
Примеры кислотных ловушек в топологии платы
Баланс меди
Несоблюдение баланса меди — ещё одна частая проблема, которая напрямую повышает риск отклонения платы от плоскостности, то есть изгиба и кручения.
Баланс меди включает:
- равномерное распределение меди в пределах одного слоя;
- баланс меди между слоями относительно центра платы;
- симметричное расположение металлизированных отверстий.
Соблюдайте баланс меди.
- Разница в заполнении медью между слоями не должна превышать 30%.
- Заполняйте свободные участки сетчатыми полигонами или медными площадками.
- Располагайте полигоны земли и питания, а также крупные заливки симметрично относительно центра платы.
- Базовую медь, глухие и скрытые отверстия также размещайте симметрично относительно центра стека.
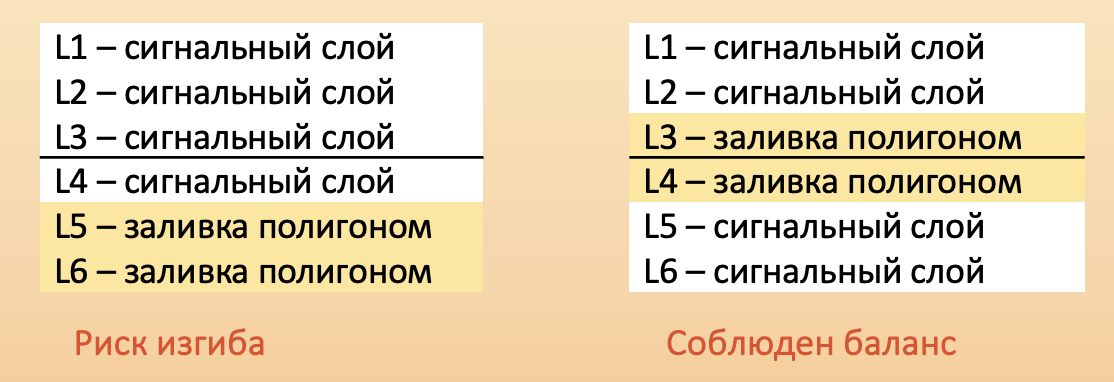
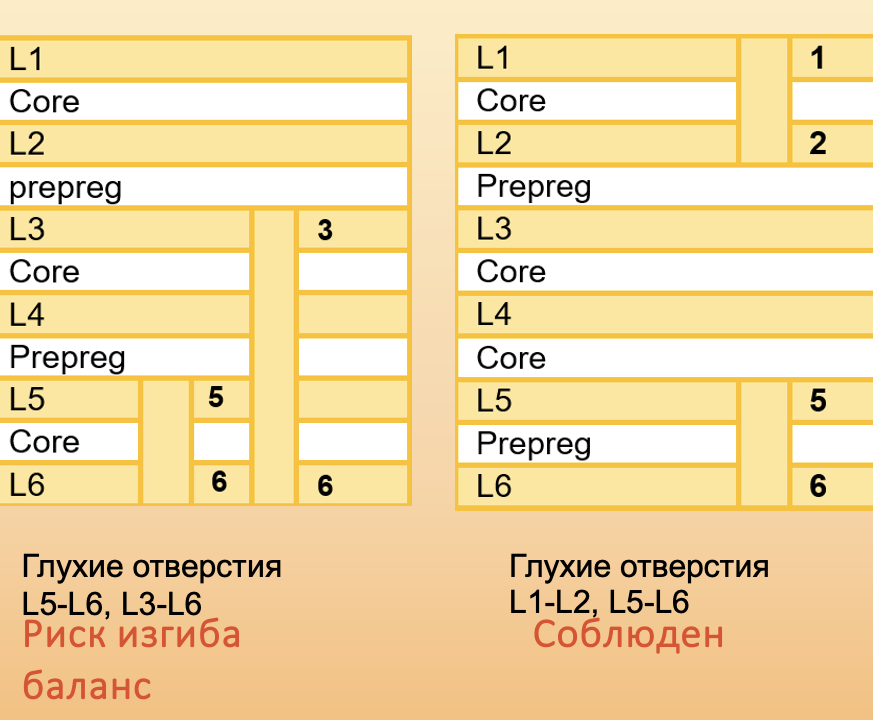
Примеры баланса меди в стеке: несимметричное расположение полигонов и толстой меди создаёт риск изгиба
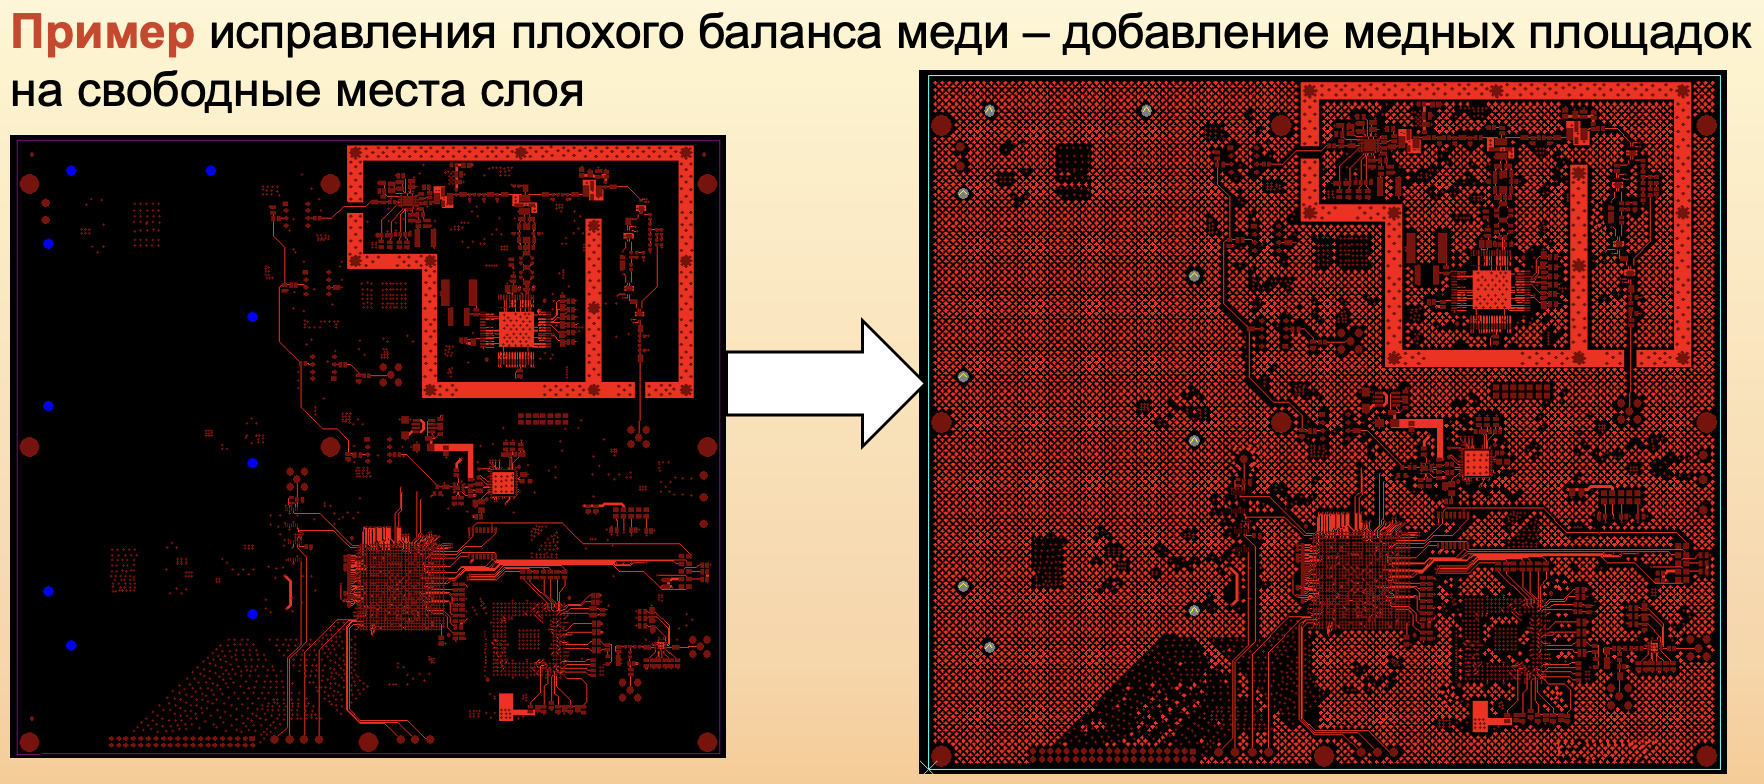
Пример исправления баланса меди: добавление медных площадок на свободные участки слоя
Какая деформация жёстких плат допустима по IPC
Некоторое отклонение от плоскостности допустимо и регламентируется стандартами. В IPC-T-50 определены два вида такого отклонения: изгиб и кручение (bow and twist).
Изгиб — деформация платы вдоль одной из сторон. При изгибе все четыре угла платы лежат в одной плоскости.
Кручение — деформация платы по диагонали. При кручении один из углов не лежит в плоскости трёх других.
Деформация выражается в процентах. Согласно IPC-6012, изгиб и кручение не должны превышать 0,75% для плат под поверхностный монтаж и 1,5% для остальных плат.
Формулы расчёта:
- изгиб по длине: B(L) = R(L) / L × 100%;
- изгиб по ширине: B(W) = R(W) / W × 100%;
- кручение: T = R / (2 × D) × 100%,
где L и W — длина и ширина платы, R(L) и R(W) — отклонение от плоскости по длине и ширине, R — отклонение угла платы от плоскости, D — длина диагонали.
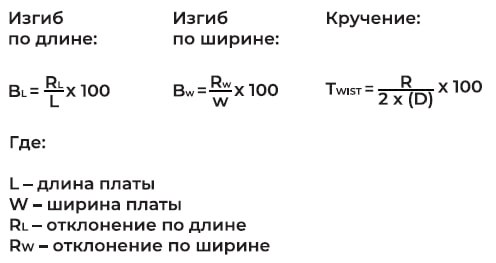
Как рассчитывается изгиб и кручение печатной платы
Пример: для платы с диагональю D = 200 мм и измеренным отклонением угла R = 2 мм кручение составит 2 / (2 × 200) × 100% = 0,5%. Это значение укладывается в требования IPC-6012 даже для плат под поверхностный монтаж.
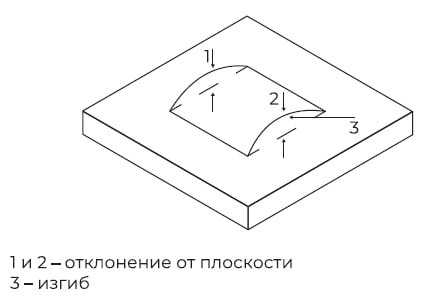
Пример изгиба печатной платы
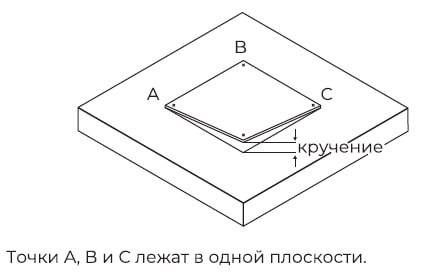
Пример кручения печатной платы
Металлизированные и неметаллизированные отверстия
Ошибки в проектировании отверстий также относятся к числу частых. Чаще всего встречаются две:
- не соблюдено предельное значение aspect ratio для металлизированных отверстий;
- не выдержан отступ меди от края неметаллизированного отверстия.
Задавайте отверстия в соответствии с возможностями производства.
Aspect ratio характеризует соотношение минимального диаметра отверстия и толщины платы. Например, если на плате толщиной 1,60 мм минимальный диаметр переходного отверстия составляет 0,40 мм, aspect ratio равен 0,40 / 1,60 = 1:4. При предельном значении 1:8 на плате той же толщины диаметр отверстия не может быть меньше 0,20 мм.
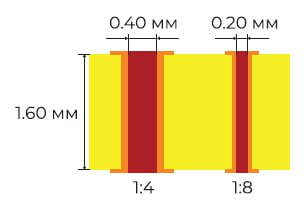
Aspect ratio для отверстий 0,40 и 0,20 мм на плате толщиной 1,60 мм
Разработчики часто полагают, что это ограничение связано с возможностями сверления. На самом деле его определяет физика процесса металлизации: чем меньше диаметр и глубже отверстие, тем хуже раствор циркулирует в нём и тем сложнее получить равномерный слой меди на стенках.
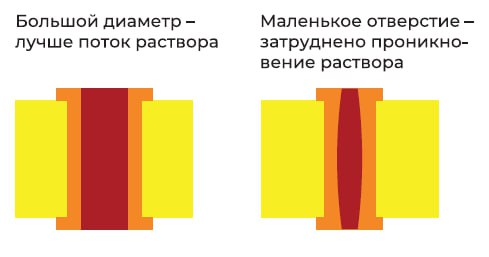
Большой диаметр обеспечивает хороший поток раствора, в малом отверстии проникновение раствора затруднено
Параметр | Стандартные | Улучшенные | Предельные |
Мин. диаметр сверлёного отверстия, мм | 0,25 | 0,20 | 0,15 |
Предельное значение aspect ratio | 1:8 | 1:12 | 1:16* |
Точность позиционирования отверстий, мм | ±0,10 | ±0,075 | ±0,05 |
* По запросу возможно 1:20
Обратите внимание: оба ограничения действуют одновременно. Даже если aspect ratio допускает меньший диаметр, отверстие не может быть меньше минимального диаметра сверла для выбранного уровня возможностей.
Отступ меди от неметаллизированного отверстия (параметр D) — это расстояние от края просверленного отверстия до ближайшего медного элемента топологии. При его определении необходимо учитывать допуск на сверление: диаметр сверла = размер готового отверстия + допуск.
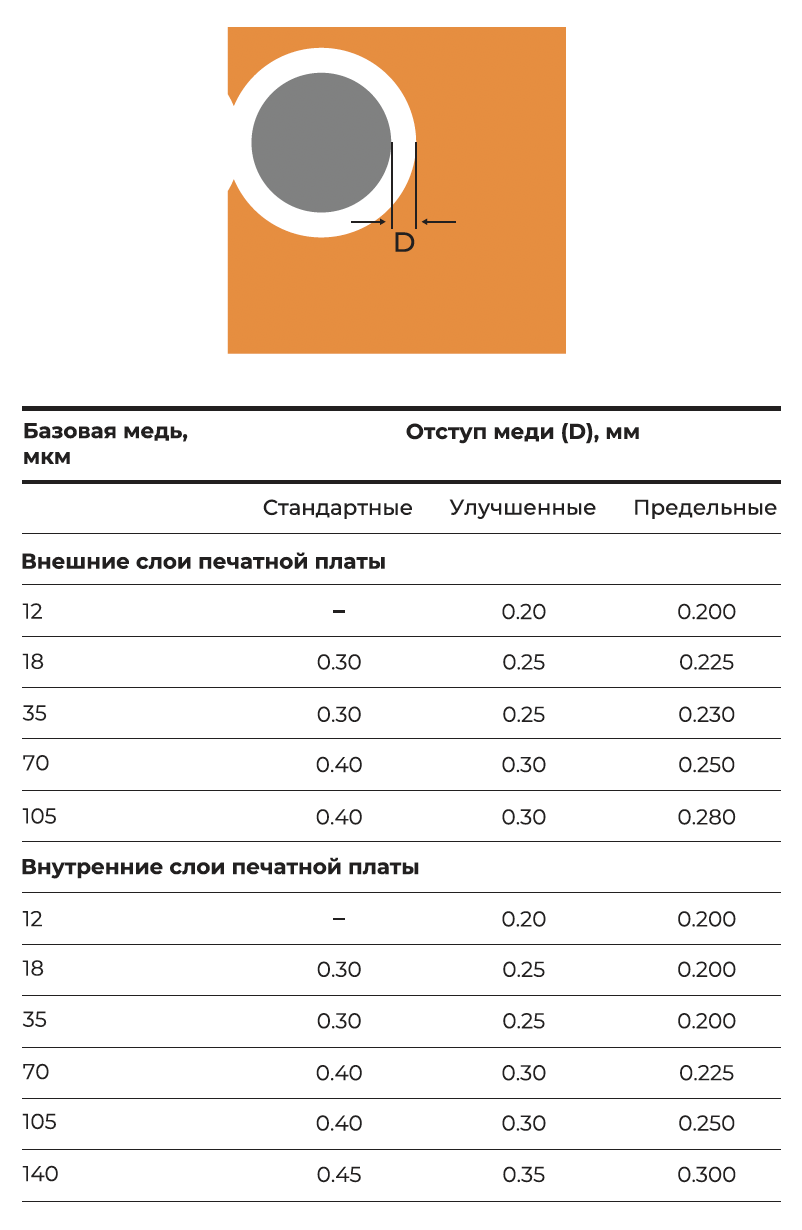
Параметры отступа меди от неметаллизированного отверстия в зависимости от толщины меди
Контактные площадки переходных отверстий
Ошибки в размерах контактных площадок (КП) переходных отверстий встречаются особенно часто — прежде всего там, где необходимо обеспечить неразрывность гарантийного пояска.
Задавайте контактные площадки в соответствии с возможностями производства.
- Учитывайте, что при сверлении возможно смещение отверстия относительно КП. Для плат 3-го класса IPC разрыв пояска недопустим: согласно IPC-6012, минимальная ширина внешнего гарантийного пояска с учётом смещения должна составлять не менее 0,05 мм. Для 2-го класса допускается выход отверстия за пределы площадки не более чем на 90° окружности.
- Ширина гарантийного пояска рассчитывается по формуле: (диаметр КП − диаметр отверстия) / 2.
- Чтобы гарантировать неразрывность пояска, закладывайте диаметр КП больше диаметра отверстия на 0,203 мм (8 mil) для 2-го класса IPC и на 0,254 мм (10 mil) для 3-го класса.
- Там, где это возможно, добавляйте каплевидное сопряжение (teardrop) в месте подключения проводника к КП отверстия. Это снижает риск разрыва при малой ширине пояска. CAD- и CAM-системы позволяют выполнить эту операцию автоматически по заданным правилам.
- Неподключённые КП на внутренних слоях рекомендуется удалять. Это увеличивает зазоры между элементами топологии и упрощает изготовление.
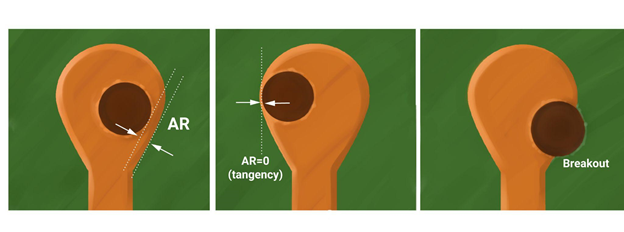
Примеры неразрывности и разрыва гарантийного пояска. AR — annular ring
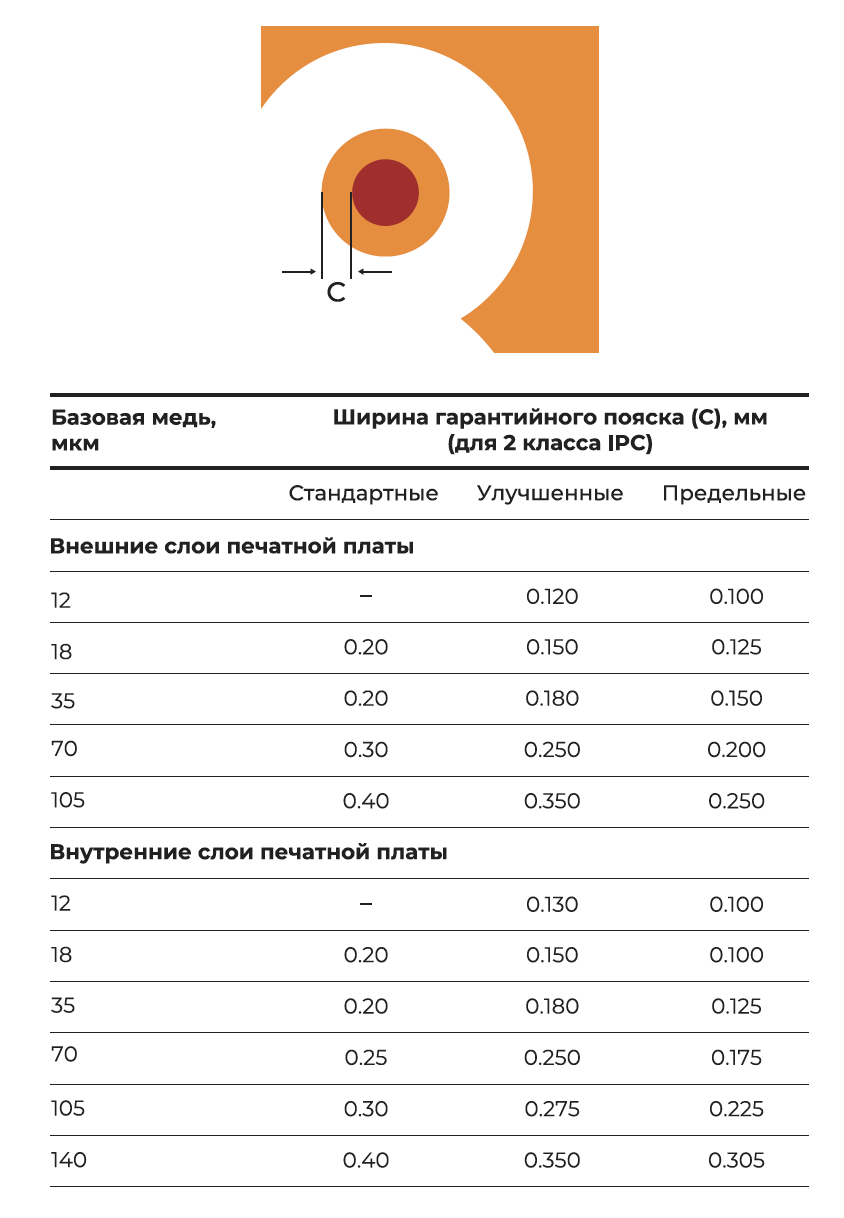
Ширина гарантийного пояска (параметр C) для 2-го класса IPC при разных производственных возможностях
Подробнее о требованиях к гарантийному пояску для 3-го класса мы рассказывали в статье «Применение IPC class 3 при производстве печатных плат ответственного назначения».
Паяльная маска
Типичные ошибки в слое паяльной маски — слишком малые вскрытия и зазоры, а также недостаточная ширина масочных перемычек. Такие решения затрудняют монтаж и повышают вероятность брака.
Соблюдайте параметры паяльной маски в соответствии с возможностями производства.
Зазор от площадки до ближайшего проводника (E), зазор между площадками (F), вскрытие в маске (G) и ширина масочной перемычки (H) зависят от толщины меди. Значения в проекте должны быть не меньше указанных в таблицах.
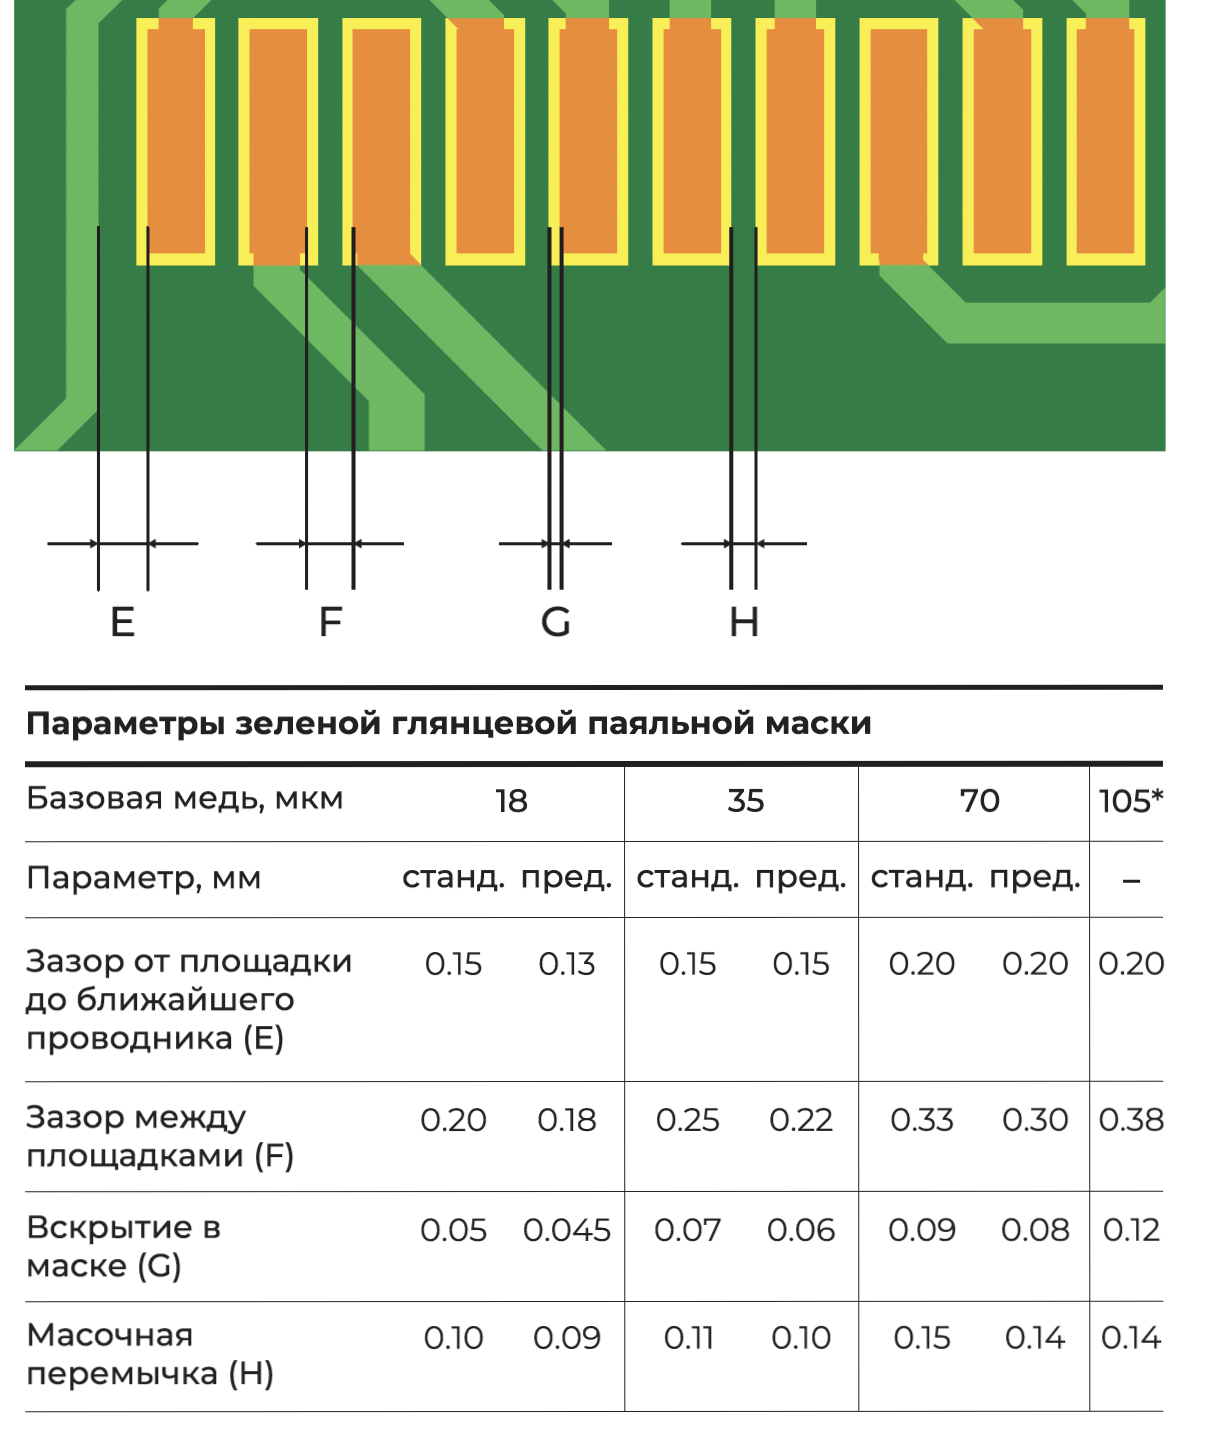
Параметры E, F, G, H и их значения для зелёной глянцевой паяльной маски
Для масок других цветов технологические возможности уже. Причина — в самой технологии. Паяльная маска представляет собой фоточувствительный материал, который полимеризуется под действием ультрафиолета. Жидкую маску наносят на всю поверхность платы и подсушивают. Затем через фотошаблон или методом прямого экспонирования отверждают нужные участки, а с остальных маску удаляют, формируя требуемый рисунок.
Маски разных цветов по-разному поглощают излучение, и производители оборудования для экспонирования оптимизируют процесс прежде всего под зелёную маску. Этот цвет лучше всего подходит для фотопроцессов и стал в отрасли стандартным. Кроме того, качество нанесения масок некоторых цветов невозможно проверить на установках автоматической оптической инспекции (АОИ).
Зелёная маска на меди толщиной 12 и 18 мкм позволяет выполнять масочные перемычки шириной менее 0,10 мм и вскрытия менее 0,05 мм на сторону. Для других цветов эти значения должны быть больше.
Параметры чёрной, белой, красной, синей и жёлтой паяльной маски
Если ширина масочной перемычки меньше технологического минимума, после отверждения она может отслоиться. В этом случае при монтаже соседние контактные площадки могут замкнуться припоем.
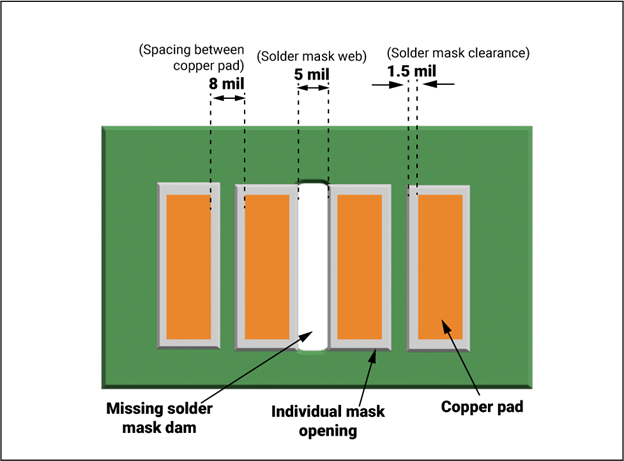
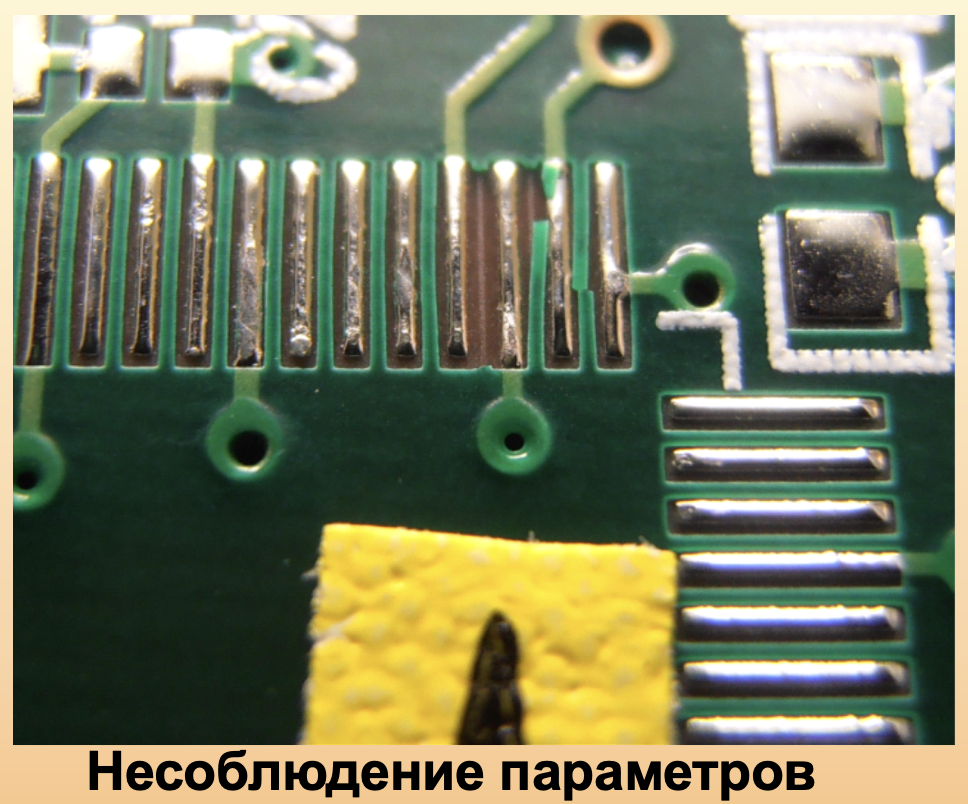
Последствия несоблюдения параметров паяльной маски
Избегайте разных размеров вскрытий в маске для площадок одного компонента: вскрытия должны быть одинаковыми.
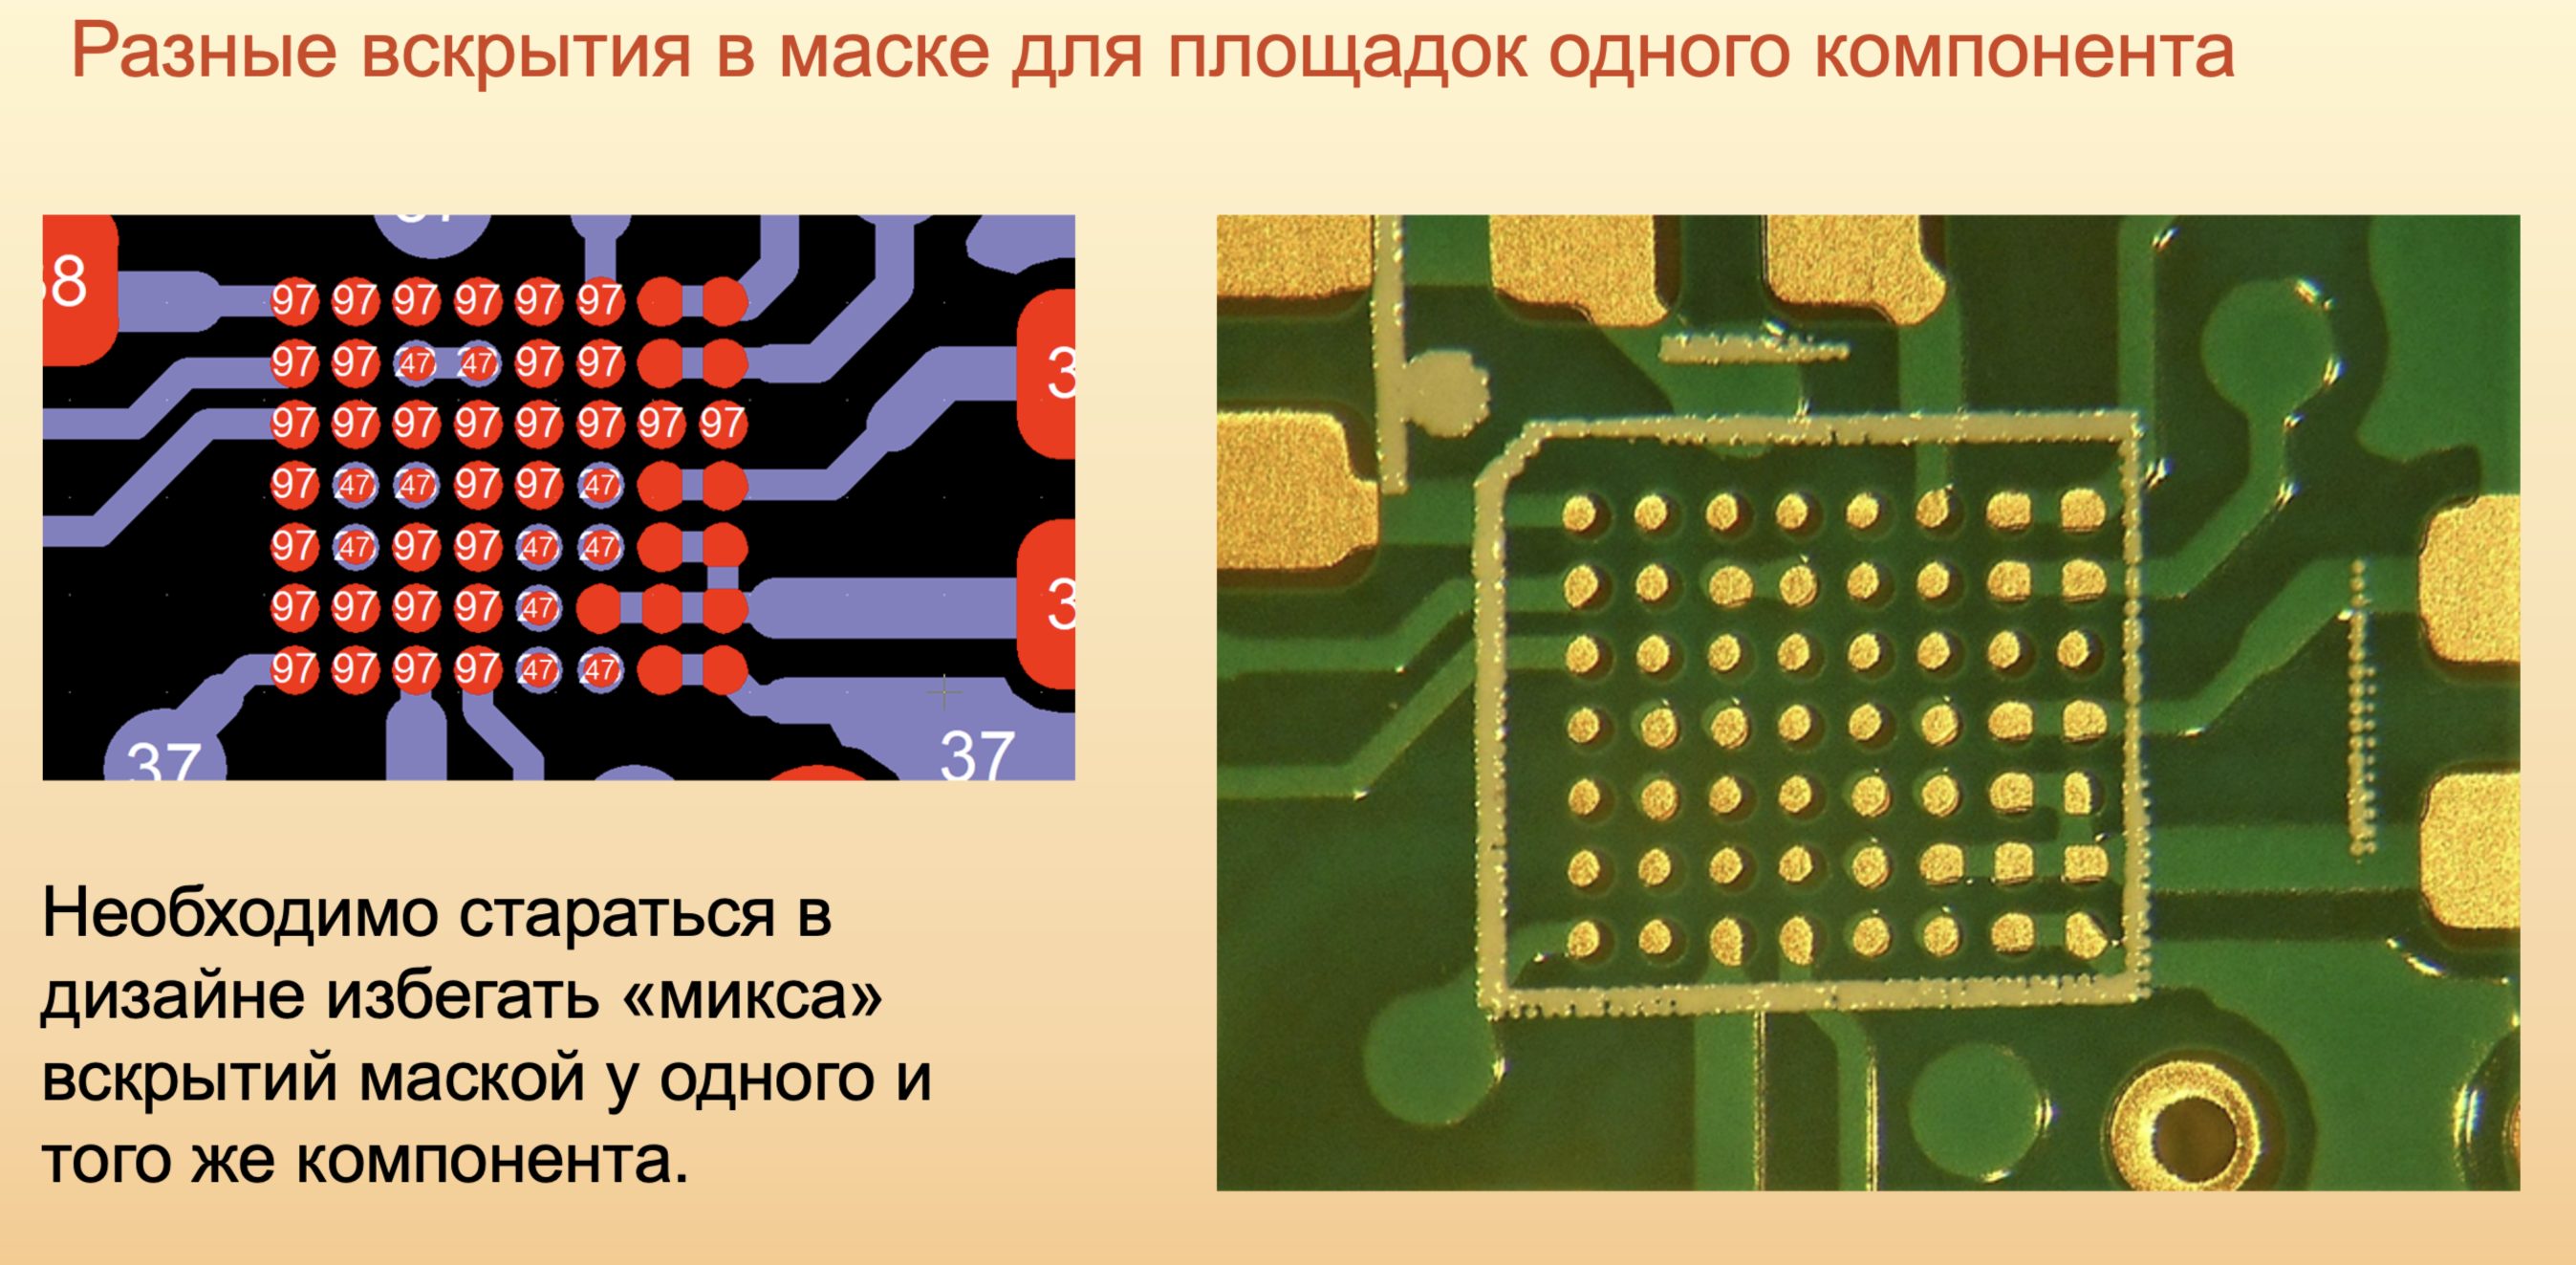
Разные вскрытия в маске для площадок одного компонента
Открытые от маски переходные отверстия в контактных площадках
В документации на компоненты (datasheet) часто рекомендуют размещать переходные отверстия (ПО) в теплоотводящих площадках. При таком решении важно заранее учесть особенности монтажа и риски, которые возникают при отсутствии дополнительной защиты отверстий. Рассмотрим вариант, при котором ПО открыты от маски с обеих сторон.
Учитывайте особенности монтажа при использовании открытых переходных отверстий в контактных площадках.
- Диаметр переходных отверстий должен быть не более 0,30 мм, иначе через них будет уходить паяльная паста.
- С обратной стороны вскрытие можно выполнять как вместе с площадкой, так и без неё. Минимальный диаметр вскрытия — примерно на 0,20 мм больше диаметра отверстия.
- В открытых отверстиях диаметром менее 0,35 мм возможны остатки маски: из отверстия такого диаметра её сложно полностью вымыть.
- При финишном покрытии HASL (горячее лужение) в отверстиях могут образовываться шарики припоя.
- При иммерсионных покрытиях в отверстиях могут оставаться агрессивные химические соединения.
- Отверстия можно заполнить по IPC-4761 Type VII. В этом случае поверхность термоплощадки восстанавливается и пригодна для монтажа. С обратной стороны при этом можно открыть как сами ПО, так и дублирующую термоплощадку, также с восстановленной поверхностью. Такой вариант наиболее удобен для монтажа и повышает надёжность платы, но увеличивает её стоимость и снижает предельные возможности по зазорам из-за дополнительной металлизации.
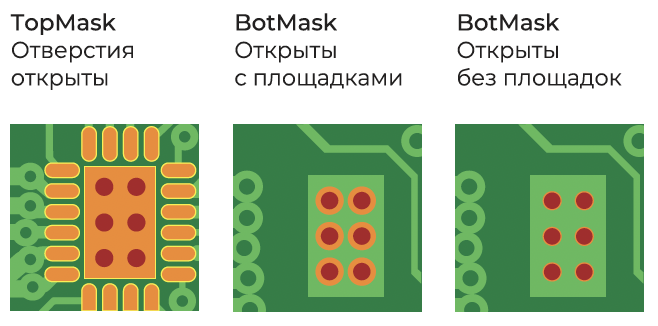
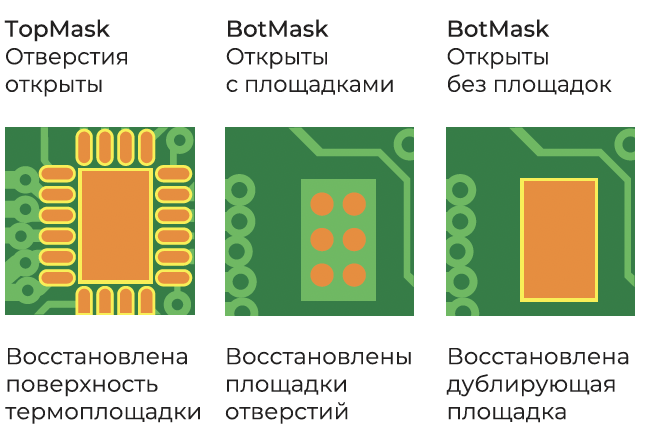
Варианты открытых от маски переходных отверстий
Переходные отверстия, открытые от маски только с одной стороны
Вариант, при котором ПО открыты от маски с одной стороны и закрыты с другой, часто встречается в проектах, но крайне не технологичен.
Учитывайте особенности последующего монтажа при использовании переходных отверстий, открытых только с одной стороны.
Такое решение в термоплощадках приводит к следующим рискам:
- выход маски на сторону пайки;
- невозможность нанести финишное покрытие на стенки отверстия;
- остатки химии после иммерсионных покрытий;
- скопление шариков припоя внутри отверстия и над ним.
Снизить эти риски можно несколькими способами:
- Если без такого решения не обойтись, добавьте заполнение отверстий по IPC-4761 Type VI. Это уменьшит провисание маски, снизит риск попадания шариков припоя в отверстие при HASL и количество остатков химии при иммерсионных покрытиях.
- Вместо маски для заполнения можно использовать эпоксидную смолу. Она заполняет отверстие полностью и обеспечивает лучшую плоскостность поверхности. Риск остатков химии и шариков припоя в этом случае исключён, однако стоимость изготовления платы возрастает.
- Заполнение по Type VII позволяет восстановить термоплощадки компонентов и получить ровную поверхность.
Стандарт IPC-4761 описывает несколько типов защиты переходных отверстий. Чаще всего применяются два:
- Type VI (Filled and covered) — заполнение отверстий паяльной маской или эпоксидной смолой с последующим нанесением основного слоя маски;
- Type VII (Filled and capped) — заполнение отверстий эпоксидной смолой с последующей металлизацией поверхности (VIPPO, via-in-pad plated over).
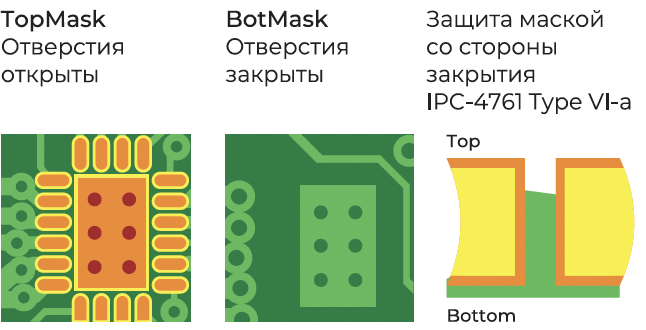
Переходные отверстия, открытые и закрытые паяльной маской только с одной стороны
Общие решения для переходных отверстий в термоплощадках
Обобщая сказанное, для переходных отверстий в термоплощадках можно выделить четыре основных решения:
- Отверстия диаметром не более 0,30 мм, открытые с обеих сторон платы. С обратной стороны вскрываются либо только отверстия, либо отверстия вместе с площадками.
- Заполнение эпоксидной смолой с восстановлением площадки — IPC-4761 Type VII (Filled and capped).
- Заполнение маской со стороны, где отверстие закрыто. При этом допускается заполнение менее 70% и возможен выход маски на сторону пайки — IPC-4761 Type VI (Filled and covered).
- Отверстия, закрытые с обеих сторон: на открытой термоплощадке закрываются только сами отверстия. При необходимости добавляется заполнение маской — IPC-4761 Type IV-b (Plugged and covered) или Type VI (Filled and covered).
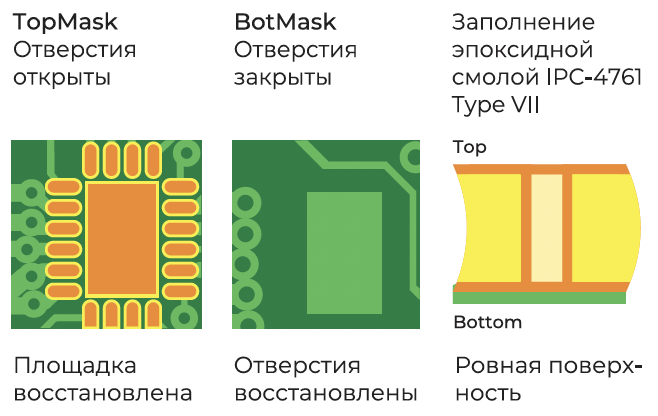
Пример заполнения отверстий по Type VII
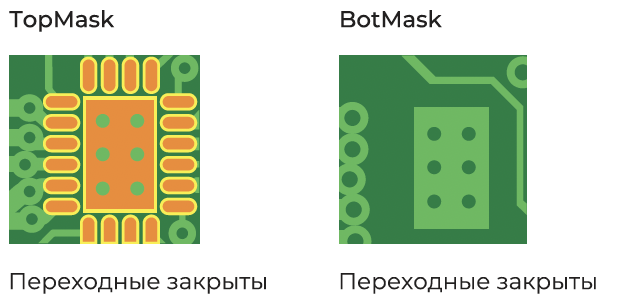
Пример заполнения отверстий по Type VI
Переходные отверстия рядом с SMD-площадками
При размещении переходных отверстий рядом с контактными площадками важно контролировать расстояние от края отверстия до края вскрытия в маске. Если оно меньше 0,2 мм, отверстие, попадающее на край вскрытия, может оказаться частично открытым.
Не располагайте переходные отверстия слишком близко к контактным площадкам.
- Частично открытые переходные отверстия приводят к проблемам при монтаже из-за утечки припоя, а при иммерсионных финишных покрытиях — к снижению надёжности из-за остатков химии.
- Отверстие можно полностью закрыть маской за счёт корректировки вскрытия. Однако это уменьшает площадь пайки и негативно сказывается на качестве монтажа.
- Поэтому общая рекомендация — избегать такого расположения переходных отверстий.
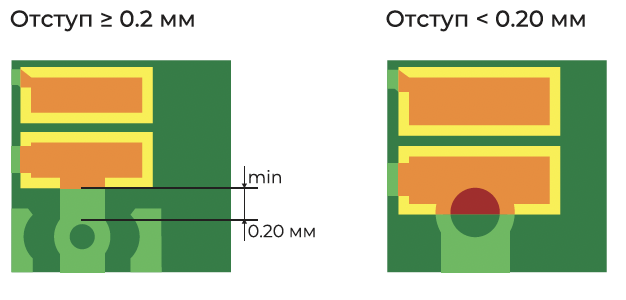
Правильное (отступ ≥ 0,20 мм) и неправильное (отступ < 0,20 мм) расположение переходного отверстия относительно контактной площадки
Заполнение переходных отверстий
Защита переходных отверстий напрямую влияет на надёжность платы как в краткосрочной, так и в долгосрочной перспективе, поскольку открытые отверстия подвержены воздействию окружающей среды. Выше заполнение рассматривалось в контексте отверстий в контактных площадках, здесь остановимся на нём подробнее.
Добавьте заполнение переходных отверстий.
Рекомендуем заполнять переходные отверстия паяльной маской или эпоксидной смолой — в зависимости от конструкции платы. Заполнение предотвращает:
- скопление остатков химии и связанную с ними коррозию;
- попадание воздуха;
- образование шариков припоя;
- протекание паяльной пасты;
- загрязнение под компонентами;
- попадание в отверстия технологических веществ при монтаже.
При этом:
- указывайте в спецификации к плате требование к заполнению с обозначением типа по IPC-4761;
- учитывайте, что целевое заполнение — 100%, но допустимым считается заполнение более 70%;
- соблюдайте ограничения по диаметру отверстий, приведённые в таблице.
Вид заполнения по IPC-4761 | Мин. диаметр, мм | Макс. диаметр (стандарт), мм | Макс. диаметр (предел), мм |
Маской, Type VI | 0,20 | 0,50 | 0,55 |
Эпоксидной смолой, Type VI | 0,20 | 0,60 | 0,80 |
Эпоксидной смолой, Type VII | 0,20 | 0,60 | 0,80 |
Если отверстия не заполняются, а только закрываются маской, их диаметр рекомендуется ограничить 0,3 мм
Тепловой баланс
О тепловом балансе при проектировании нередко забывают. В результате тепло, необходимое для пайки, уходит в полигон, который работает как радиатор, или распределяется по контактным площадкам неравномерно. Следствием становятся холодная пайка, утечка припоя, смещение и поворот компонентов.
Учитывайте тепловой баланс при подключении проводников к контактным площадкам.
- Используйте термобарьеры. Они снижают скорость отвода тепла в слой и предотвращают утечку припоя, что помогает избежать холодной пайки.
- Для SMD-компонентов, особенно малогабаритных, выравнивайте тепловую массу на обоих выводах с помощью терморельефов. Это предотвращает эффект «надгробного камня» (tombstoning), перекос и даже разрушение компонентов.
- Применяйте терморельефы на слоях земли и питания. Для выводных компонентов это особенно важно: терморельеф обеспечивает хорошее смачивание ствола отверстия припоем.
- Формулы для расчёта терморельефов приведены в серии стандартов IPC-2220. Ширину перемычек, соединяющих отверстие с полигоном, рассчитывайте по IPC-2222.
- Практическое правило: суммарная ширина перемычек по всем слоям платы, при которой сохраняется хорошее смачивание, — не более 4 мм для меди 35 мкм и не более 2 мм для меди 70 мкм.
- Сохраняйте симметрию трассировки: если один проводник выходит из площадки с внутренней стороны, второй должен выходить так же. Это особенно важно в зонах без паяльной маски, где несимметричное подключение приводит к смещению компонентов.
- Выравнивайте количество меди, подключённой к площадкам одного компонента. Например, при подключении широкого проводника к одной площадке ширина проводников ко второй площадке должна обеспечивать сопоставимый теплоотвод.
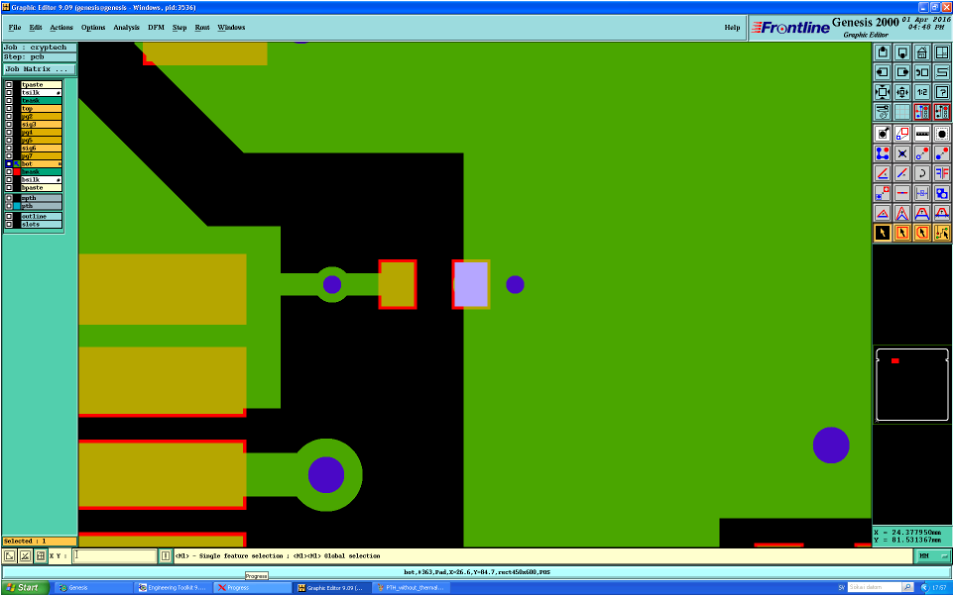
Пример неправильного подключения контактных площадок
Пример правильного подключения: тепловой баланс 2 × A = B
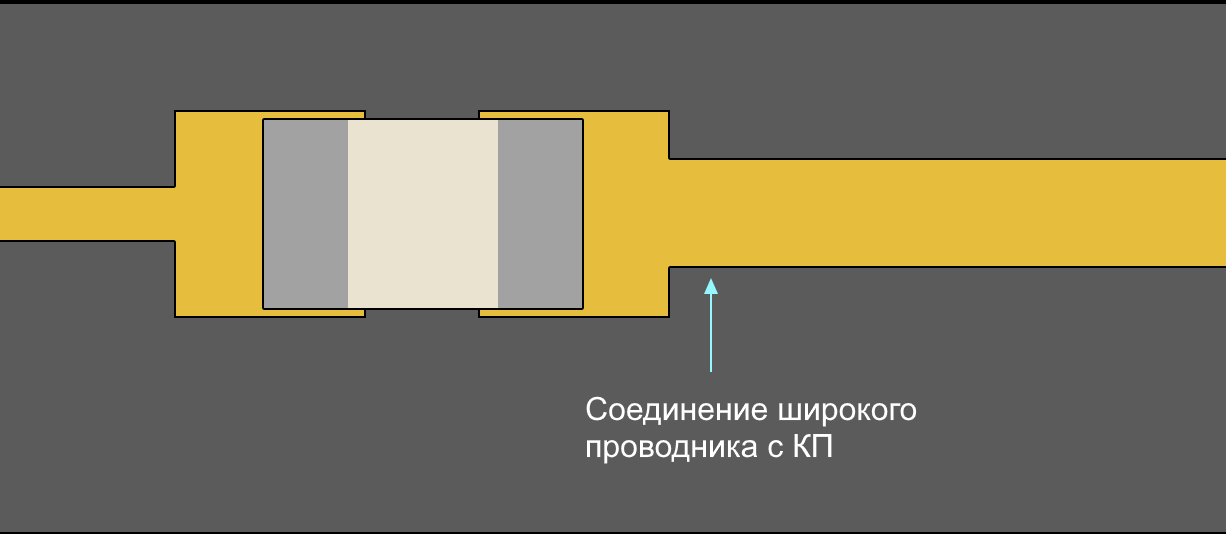
Подключение широкого проводника к контактной площадке только с одной стороны
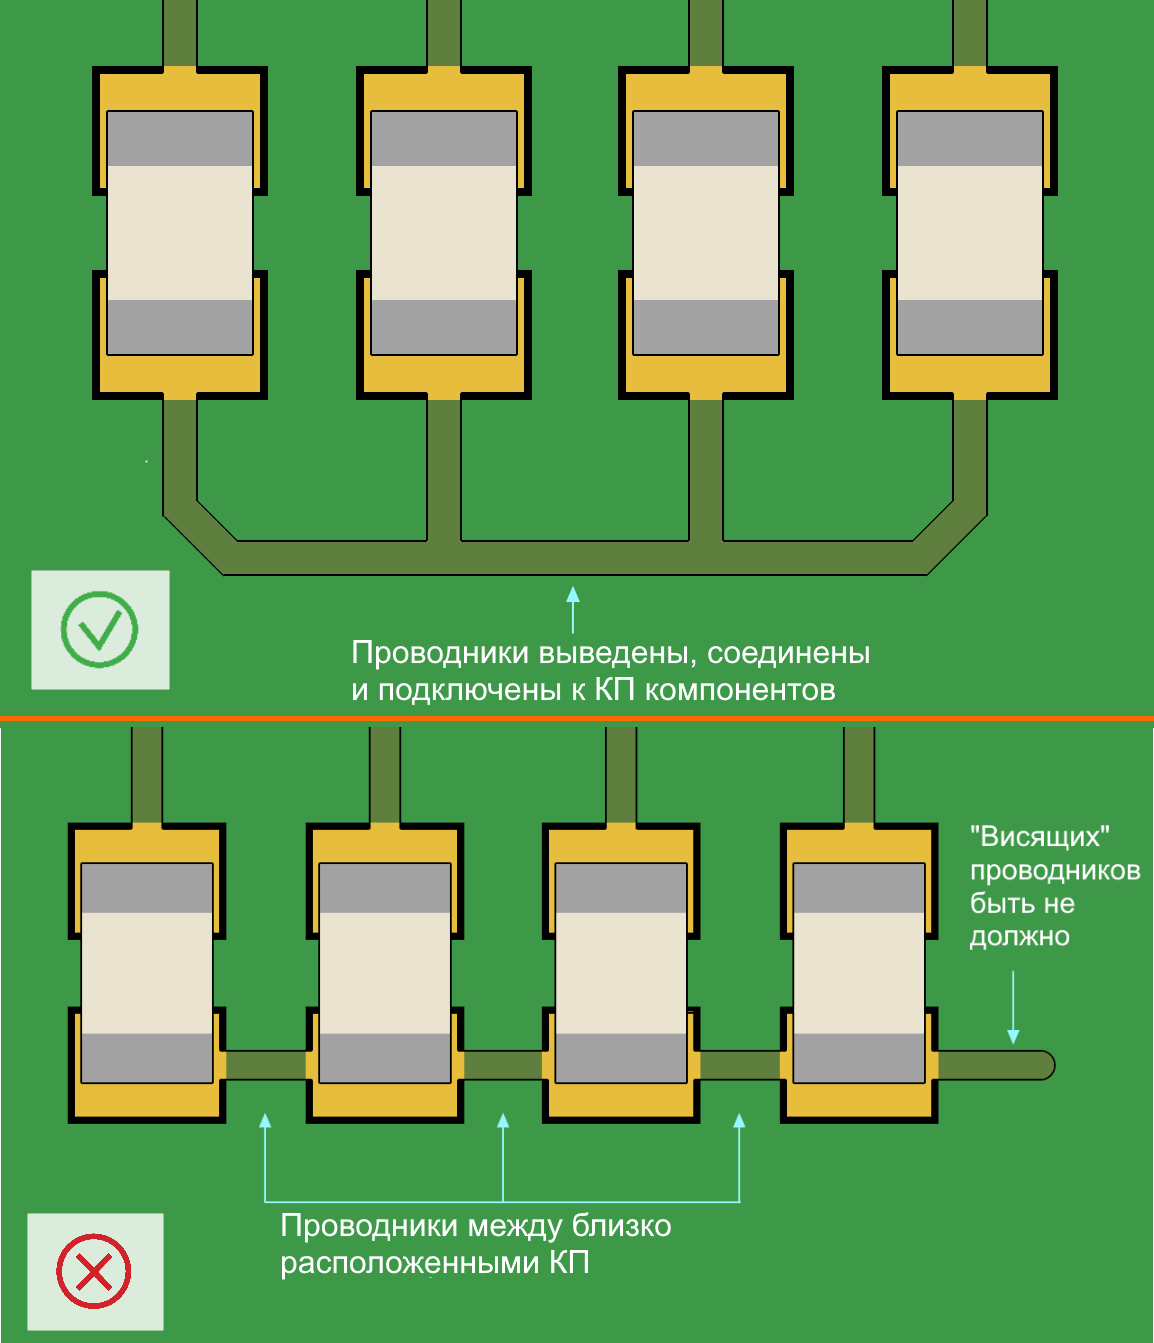
Правильное и неправильное подключение площадок: проводники между близко расположенными КП и «висящие» проводники недопустимы
Шелкография
Распространённые ошибки в слое шелкографии — линии нулевой или слишком малой ширины (менее 0,08 мм), символы недостаточной высоты, текст и знаки на вскрытиях в маске или вплотную к ним.
Соблюдайте минимальные параметры шелкографии.
- Отступ от вскрытия в маске — не менее 0,10 мм.
- Высота символов — не менее 0,80 мм (предельное значение 0,60 мм), ширина линии — не менее 0,13 мм (предельное значение 0,10 мм).
- Исключите наложение элементов шелкографии друг на друга. Технологически это не мешает изготовлению, но вызывает дополнительные вопросы при CAM-подготовке.
- Убедитесь, что маркировка не заходит на контактные площадки.
- Если шелкография выполняет дополнительную функцию (штрихкоды, QR- или Data Matrix-коды, логотипы), сообщите об этом при заказе, чтобы производство учло это при изготовлении.
Параметры для шелкографии
Стандарты IPC не содержат подробных требований к нанесению и качеству шелкографии. IPC-A-600 ограничивается требованием читаемости, подразумевая, что шелкография содержит текстовую или символьную информацию.
Способ нанесения выбирает производство в зависимости от объёма заказа. Толщина слоя при этом не контролируется.
- Для крупных партий обычно применяют трафаретную печать: краску продавливают через трафарет ракелем, аналогично нанесению паяльной пасты. Толщина слоя составляет порядка 10–15 мкм.
- Для небольших партий чаще используют струйную печать. Принтеры, как правило, имеют стандартный режим и режим повышенной точности, который требует больше времени. Разброс толщины здесь больше и в зависимости от оборудования и режима составляет от 10 до 40 мкм.
Обработка контура
Отсутствие необходимых отступов от края платы — ещё одна распространённая ошибка. Как правило, в проекте не учитывают способ обработки контура или предполагают, что требования к фрезерованию и скрайбированию одинаковы.
Основные проблемы:
- отсутствует или недостаточен отступ меди (полигонов, площадок, проводников) от края платы;
- отсутствует или недостаточен отступ отверстий от края платы;
- шелкография расположена слишком близко к краю.
Учитывайте особенности обработки контура.
При фрезеровании контура:
- отступ меди от края платы — 0,25 мм (минимум 0,20 мм) во всех слоях;
- отступ неметаллизированных отверстий и пазов от края платы — не менее 0,40 мм;
- отступ шелкографии (позиционных обозначений) от края платы — 0,20–0,25 мм.
При скрайбировании:
- отступ меди от линии скрайбирования — 0,45 мм (минимум 0,40 мм) во всех слоях;
- отступ отверстий от края платы — не менее 0,80 мм;
- отступ шелкографии от края платы — 0,40–0,45 мм.
При скрайбировании плат толщиной 0,5–2,3 мм контролируется остаточная толщина. Для более толстых плат остаточная толщина согласовывается отдельно.
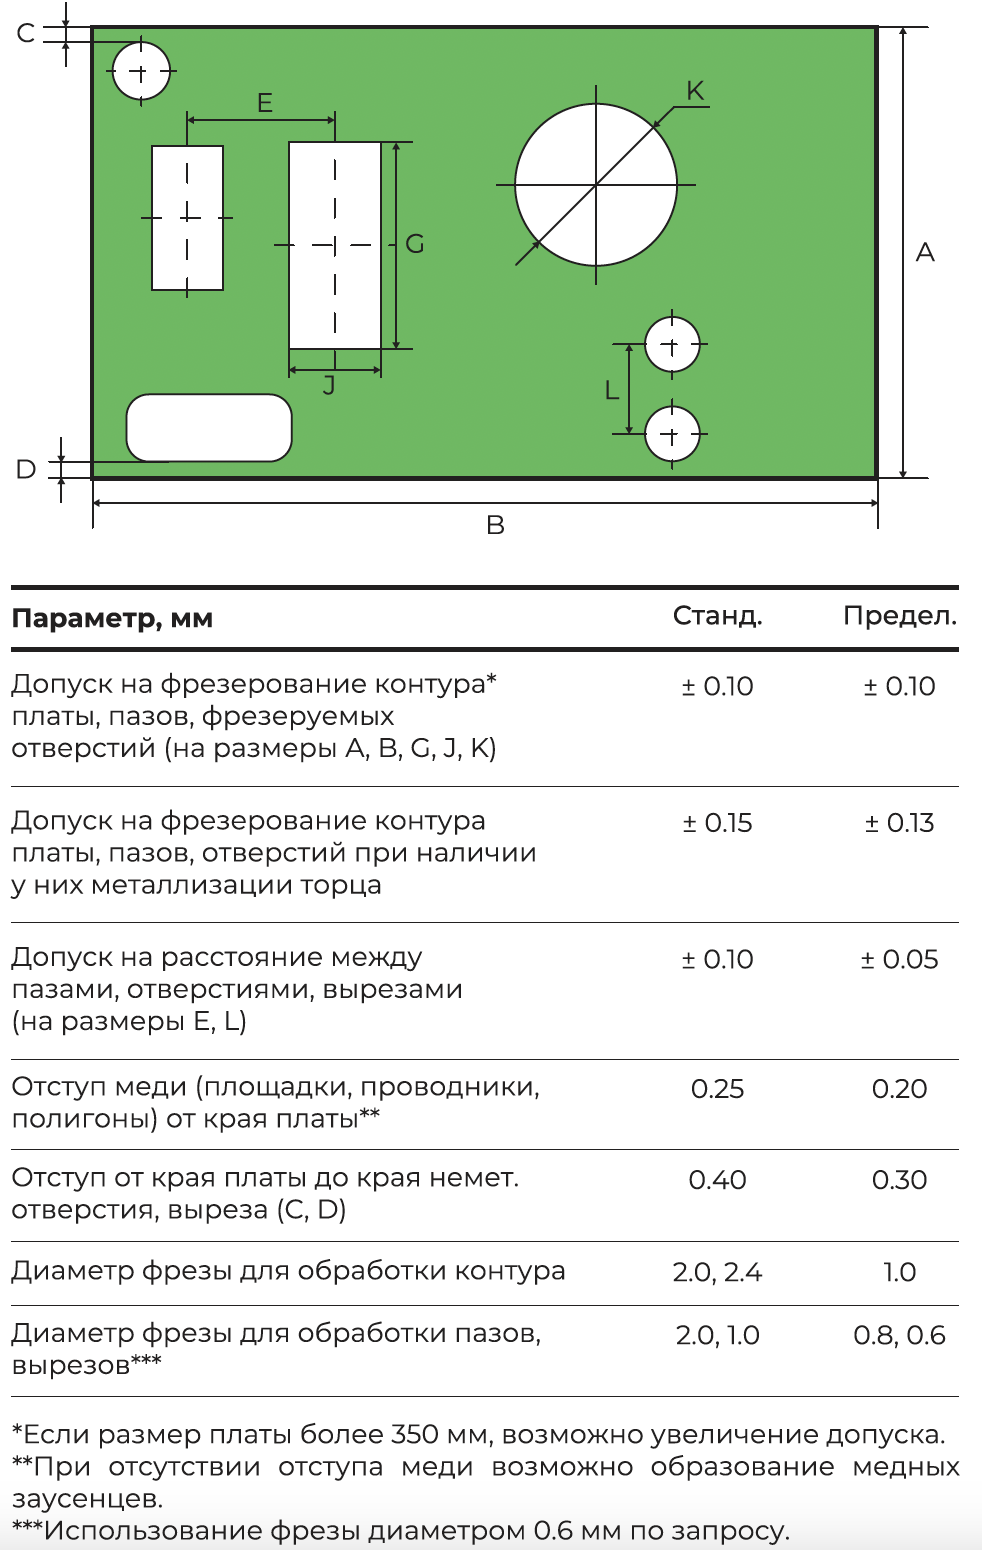
Параметры при фрезеровании печатных плат
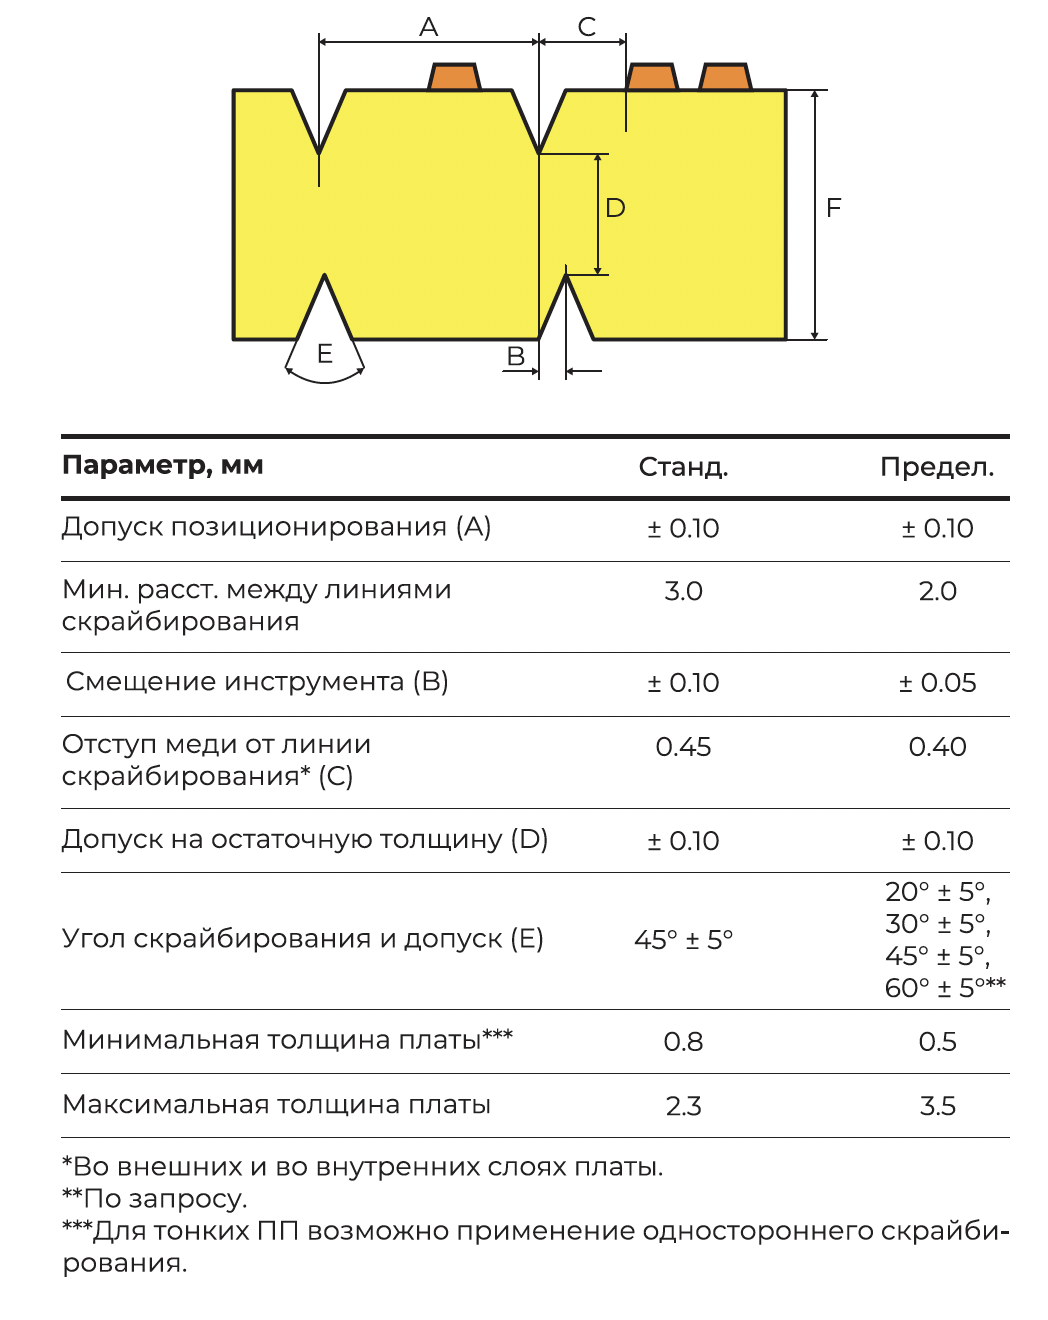
Параметры при скрайбировании печатных плат
Ошибки и неоднозначность в документации
Значительная часть проблем связана с качеством входящей информации. Она может быть неполной, неоднозначной, непонятной или противоречивой. Всё это порождает большое количество инженерных вопросов и затягивает согласование проекта.
Передавайте на производство полную, но не избыточную и однозначную информацию о проекте печатной платы.
- Инженерные вопросы необходимы: без них на выходе может получиться не тот продукт, который ожидается. Их цель — чтобы готовая плата соответствовала замыслу разработчика и требованиям к конечному изделию.
- Основные параметры для изготовления платы перечислены в бланке заказа, который доступен на сайте ГРАН Груп.
- Подробно укажите дополнительные параметры, допуски и конструктивные особенности платы.
- Укажите, какие решения требуют согласования.
- Передавайте только информацию, относящуюся к изготовлению печатной платы. Избыточные данные почти всегда приводят к двусмысленности.
- Ссылайтесь на общепринятые международные стандарты (IPC). Если требование выходит за их рамки, его необходимо выделить и описать подробно.
- Указывайте параметры выгрузки Gerber-файлов и файлов сверловки. О том, как проверить Gerber-файлы перед отправкой, мы рассказывали в отдельной статье.
Полная и однозначная документация позволяет получить именно ту плату, которую задумал разработчик, с требуемым уровнем качества, обоснованной стоимостью и минимальным сроком поставки. Кроме того, она исключает риск того, что производство будет вынуждено самостоятельно интерпретировать неясные требования.
Заключение
Большинство ошибок, рассмотренных в статье, можно выявить и устранить ещё на этапе проектирования. Для этого достаточно заранее учитывать технологические возможности производства, настраивать правила проектирования в САПР и выполнять DRC и DFM-проверку перед отправкой проекта. Такой подход сокращает количество инженерных вопросов, сроки запуска и стоимость плат.
Подробные рекомендации по проектированию жёстких и HDI-плат, а также руководство по входному контролю доступны для скачивания доступны в нашем Центре компетенций.